
Steigende Energie- und Wasserkosten, strengere Umweltauflagen und der Umstieg auf chromfreie Verfahren erhöhen den Druck auf metallverarbeitende Unternehmen, ihre Vorbehandlung wirtschaftlicher zu gestalten. Mit APNR 2.0 (Adhesion Promoter No Rinse) stellt Henkel die nächste Entwicklungsstufe seiner bewährten Haftvermittlertechnologie vor. Die Weiterentwicklung kombiniert ein verbessertes Anlagenkonzept mit erweiterten Einsatzmöglichkeiten und stellt dabei einen Aspekt in den Mittelpunkt: den messbaren Mehrwert für Anlagenbetreiber. Verglichen mit der vorherigen APNR-Generation kann APNR 2.0 den Prozesswasserverbrauch um bis zu 50 Prozent und den Druckluftbedarf um bis zu 20 Prozent senken. Das zeigen interne Bewertungen von Henkel. Die tatsächlichen Einsparungen hängen von der Auslegung der Linie und den Betriebsbedingungen ab.
06.10.2026 Düsseldorf
APNR 2.0: Henkel macht die nachspülfreie Haftvermittlung zum Effizienzhebel für die Metallvorbehandlung
Seit der Markteinführung im Jahr 2015 wurden weltweit mehr als 100 APNR-Systeme installiert. Besonders bewährt hat sich die Technologie dort, wo kurze Linien, begrenzte Platzverhältnisse oder der Umstieg auf chromfreie Verfahren ein hohes Maß an Flexibilität und Effizienz erfordern. APNR ersetzt das herkömmliche Passivierungsbad durch eine präzise dosierte Sprühapplikation des Haftvermittlers am Linienende. Die Lösung wird inline frisch angesetzt und als dünner, gleichmäßiger Film auf die noch nasse Oberfläche aufgetragen. Eine anschließende Spülstufe ist dadurch nicht erforderlich. Das ermöglicht kompaktere Linienlayouts und senkt den Wasser- und Chemikalienverbrauch, bei weiterhin hohem Korrosionsschutz und guter Lackhaftung.
Für Anlagenbetreiber ergeben sich daraus klare Vorteile im laufenden Betrieb: Die Chemie wirkt in einer definierten Konzentration direkt auf der Oberfläche; eine Alterung des Bads und aufwändige analytische Kontrollen entfallen. Im Vergleich zu einer herkömmlichen Schluss-Spülkaskade benötigt APNR nur die Wassermenge und Produktmenge, die für die gewünschte Schicht erforderlich sind. Besonders in Bestandsanlagen mit beengten Platzverhältnissen lässt sich APNR ohne größere Umbauten nachrüsten und die Leistung kurzer Vorbehandlungslinien spürbar steigern. In der Behandlung von Architektur-Aluminium ermöglicht die Technologie zudem, vollständig auf das Konversionsbad zu verzichten und von Systemen mit sechswertigem Chrom auf chromfreie Alternativen umzustellen, bei deutlich geringerem Wasserverbrauch und Wartungsaufwand.
Mit APNR 2.0 führt Henkel nun eine weiterentwickelte Anlagengeneration ein. Die neue Steuereinheit EcoFlex verbindet eine aktualisierte Steuerungsarchitektur mit einem neu konzipierten Pumpensystem. So ermöglicht sie eine präzise und reproduzierbare Applikation, überwacht Leitfähigkeit, Druck und Tankfüllstände und lässt sich bequem in digitale Systeme integrieren. Ziel ist es, den Wasser- und Druckluftverbrauch weiter zu reduzieren, Stillstandzeiten zu minimieren und die Bedienung für das Linienpersonal zu vereinfachen. Parallel arbeitet Henkel an Formulierungen mit noch geringerem Wasserbedarf und an verbesserten Düsen. Damit soll ein zuverlässiger Betrieb auch bei anspruchsvollen Bauteilgeometrien und Sprühkonzepten gewährleistet werden.
„Viele Kunden haben bereits die großen Stellhebel bei Entfettung und Phosphatierung genutzt. Mit APNR 2.0 geben wir ihnen nun ein Werkzeug an die Hand, mit dem sie auch den letzten Meter der Vorbehandlung wirtschaftlich und nachhaltig optimieren können“, sagt Steffen Ruesse, Director Global Equipment & Machine Learning Applications bei Henkel. „Geringerer Medienverbrauch, weniger Komplexität und eine noch stabilere Oberflächenleistung – genau darauf ist die neue Generation ausgelegt.“
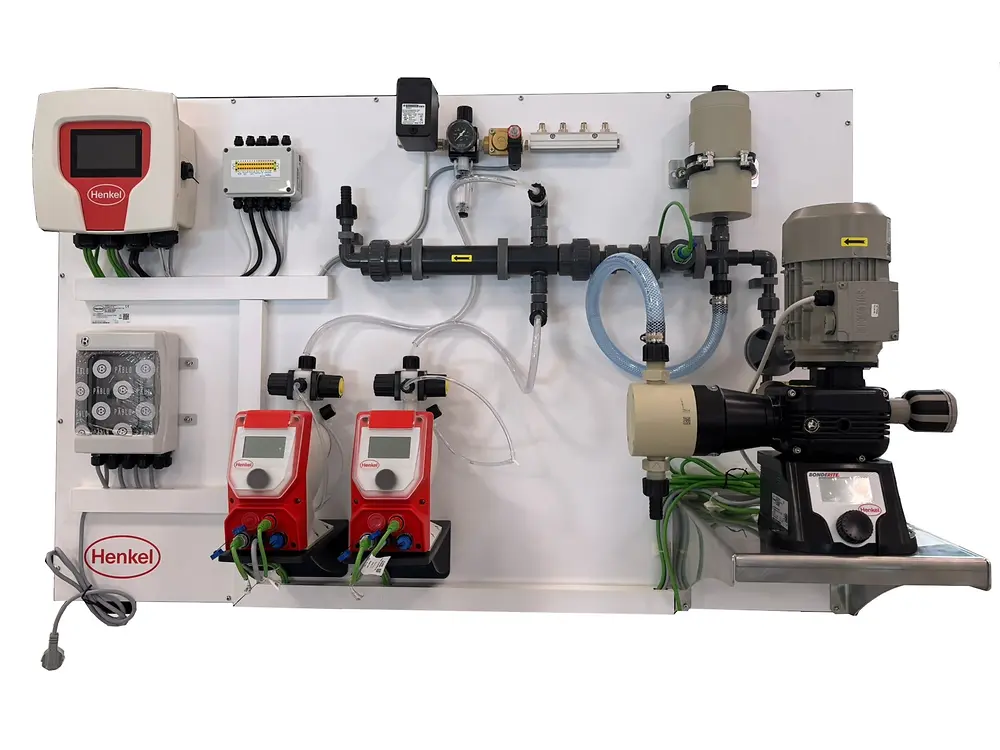
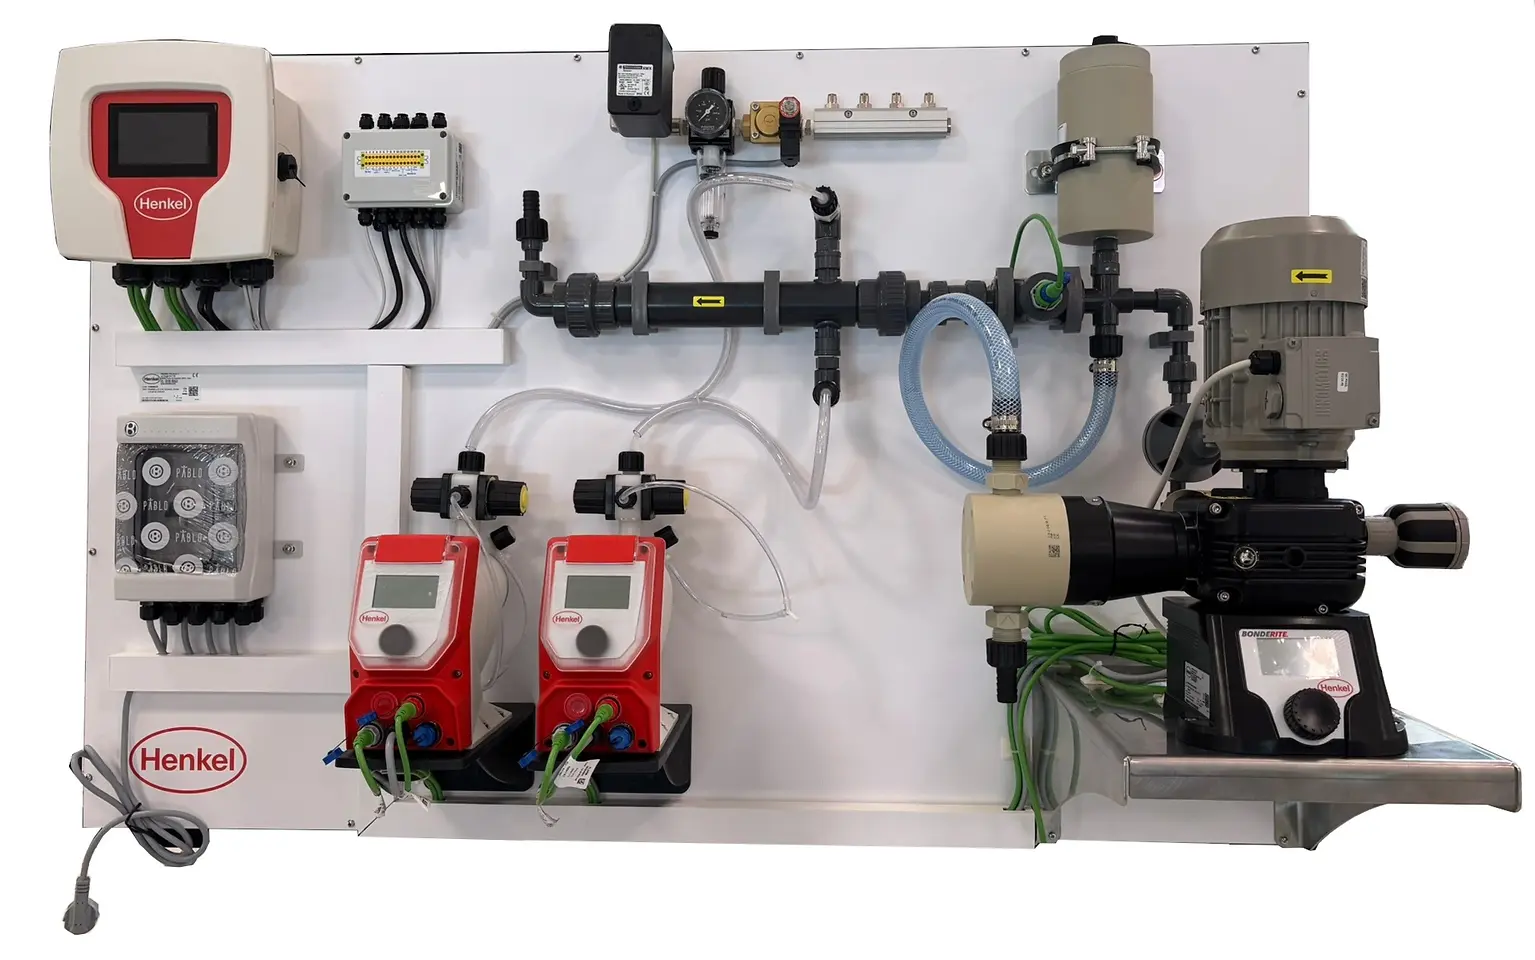
Die neue APNR-2.0-Anlagengeneration von Henkel: Das EcoFlex-Steuergerät unterstützt eine präzise und reproduzierbare Applikation des Haftvermittlers.
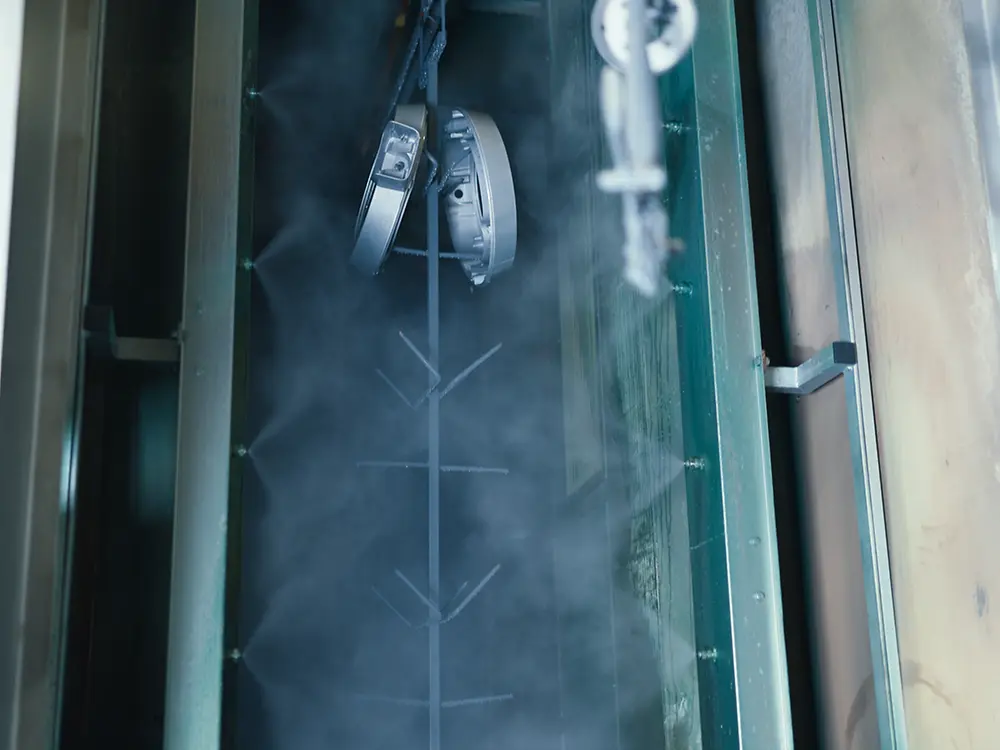
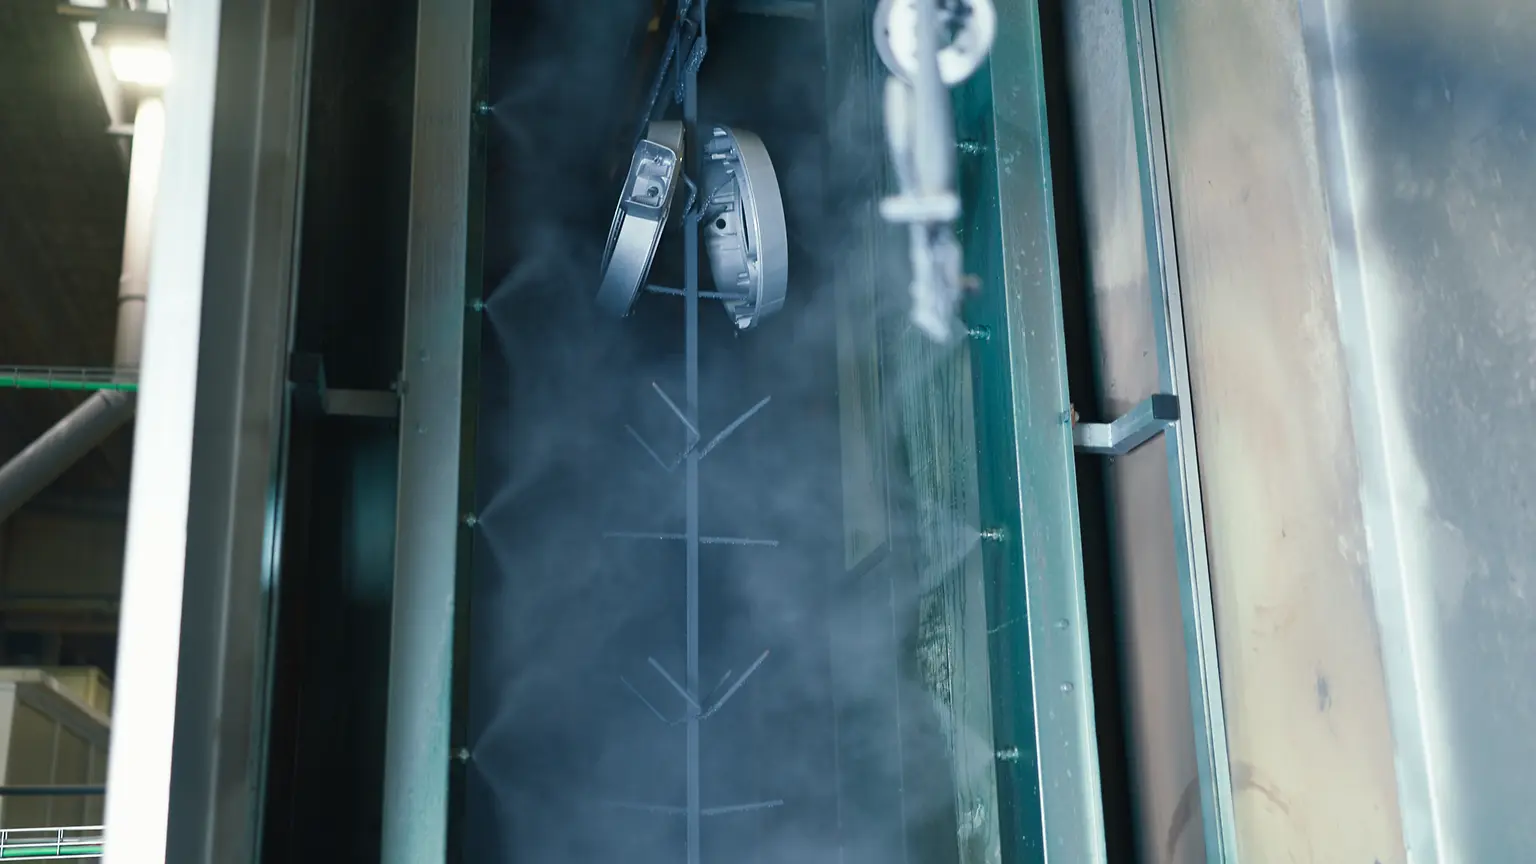
Bei der APNR-Technologie wird der Haftvermittler am Linienende direkt auf die Metalloberfläche gesprüht. Eine anschließende Spülstufe ist nicht erforderlich.
